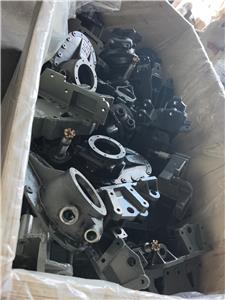
CNC-Mehrachsen-Bearbeitung von Seltenerdmetallteilen
- Yaojia
- China
- 25 Tage
- 3 Millionen Tonnen
Yaojia Trading ist spezialisiert auf die Präzisionsbearbeitung von seltenen und Spezialmetallen mit Hilfe fortschrittlicher mehrachsiger CNC-Systeme.
Mehrachsige Bearbeitung von Titan, Wolfram, Tantal und anderen Spezialmetallen
Ein Problem, das häufig zwischen Ingenieuren und Käufern auftritt, ist
Wir haben die korrekten Materialspezifikationen. Auch eine detaillierte Zeichnung liegt vor. Doch die gelieferten Teile entsprechen nicht den Maßvorgaben, die Oberflächenbeschaffenheit ist fehlerhaft oder die dünnen Wände sind verzogen. Wir haben gerade einen Titanblock verschwendet, der mehr kostet als die Bearbeitung.
Ingenieure und Einkaufsmanager, die Teile für die Luft- und Raumfahrt, die Medizintechnik, die Energiewirtschaft und die Halbleiterindustrie herstellen, berichten uns regelmäßig, dass dieses Szenario sehr häufig vorkommt.
Die Bearbeitung eines gewöhnlichen Stahlbauteils kann nicht mit der Bearbeitung eines Bauteils aus Titan, Wolfram oder Tantal gleichgesetzt werden.
Die Bearbeitungsprobleme harter Werkstoffe sind anfangs gering, können aber letztendlich teuer werden. Ein beschädigtes Werkstück bedeutet einen Rohmaterialverlust, der in manchen Fällen den Preis des Werkstücks selbst übersteigt. Zu hoher Werkzeugverschleiß verändert die Werkstückgröße, bevor der Bediener es überhaupt bemerkt. Eine mangelhafte Einspannung führt bei dünnen Bauteilen zu einer unerwünschten, dauerhaften Verformung. Die falsche Wahl des Bearbeitungszeitpunkts verursacht später schwerwiegende Probleme.
Die Yaojia-Technik:
Unser Vorgehen sieht eine umfassende technische Analyse vor – noch bevor wir mit der Bearbeitung beginnen. Wir analysieren die Materialeigenschaften, die Form des Bauteils, Toleranzen, die Bearbeitungsreihenfolge, die Werkstückspannung und die Prüfnormen. Ziel ist es, sicherzustellen, dass der gesamte Produktionsprozess gut vorbereitet und problemlos wiederholbar ist, bevor er mit einem teuren Rohmaterial beginnt.
Eine Bearbeitungsdienstleistung? Oder ein kompletter Fertigungsprozess für Spezialmetalle?
Materialien, die wir häufig handhaben
Jede Art der Bearbeitung von Spezialmetallen erfordert unterschiedliche Vorgehensweisen:
Titanlegierungen (Ti-6Al-4V, CP-Ti): Sie zeichnen sich durch ein hohes Festigkeitsverhältnis aus. Aufgrund ihrer geringen Wärmeleitfähigkeit muss die Wärmeableitung sorgfältig geplant werden. Optimale Ergebnisse werden durch präzise Steuerung der Schnittparameter erzielt.
Nickelbasierte Superlegierungen (Inconel 625/718, Hastelloy, Monel): Sehr widerstandsfähig nicht nur gegen mechanische Einwirkung, sondern auch bei hohen Temperaturen. Sie verfestigen sich schnell und stellen daher sehr hohe Anforderungen an Schneidwerkzeuge.
Tantal- und Wolframlegierungen: Teure und dichte Werkstoffe, die die Werkzeuge stärker abrasiv machen. Ihre Verarbeitung muss sorgfältig geplant werden.
Molybdän, Niob und andere technische Werkstoffe: Jeder erfordert spezielle Verfahren.
Genaue Informationen über die spezifische Güteklasse, den Werkstofftyp/Zustand und die erforderlichen Eigenschaften des Materials sind von großer Bedeutung. Die Verwendung allgemeiner Begriffe wie Titan oder Nickellegierung ist für die Prozessentwicklung nicht hilfreich.
Technische Spezifikationen
| Parameter | Spezifikation |
|---|---|
| Materialien | Titanlegierungen, Inconel, Hastelloy, Monel, Tantal, Wolframlegierungen, Molybdän, Niob und andere Spezialmetalle |
| CNC-Fähigkeiten | 3-, 4- und 5-Achs-Fräsen; Drehen; Dreh-Fräsen |
| Bearbeitungsbereich | Bis zu ca. 800 × 600 × 400 mm (abhängig von Maschine und Teilegeometrie) |
| Maßtoleranz | Typischerweise ±0,005–0,02 mm bei ausgewählten Merkmalen; engere Toleranzen unterliegen einer Überprüfung. |
| Oberflächenrauheit | Typischerweise Ra 0,4–1,6 μm, abhängig von Material und Prozess |
| Bearbeitungsmerkmale | Komplexe Konturen, dünne Wände, tiefe Bohrungen, Innenkanäle, Gewinde, Kegel, zusammengesetzte Oberflächen |
| Inspektion | Koordinatenmessmaschine, Dimensionsprüfung, Materialzertifikate, kundenspezifische Prüfungen |
| Sekundäre Prozesse | EDM, Wärmebehandlung, Schweißen, Oberflächenbehandlung und andere qualifizierte Verfahren |
Warum die Mehrachsenbearbeitung wichtig ist
Nicht jede komplexe Aufgabe erfordert die volle Leistungsfähigkeit einer 5-Achs-Maschine. Dennoch ist sie sehr nützlich, wenn Sie Folgendes haben:
Mehrere Funktionen, die ihre Positionierung mit hoher Präzision teilen müssen.
Sehr komplexe Oberfläche eines gekrümmten Objekts oder eines schrägen Lochs
Tiefe Taschen, in denen nur wenig Platz ist, um mit einem Werkzeug heranzukommen.
Dünne Wände, die sehr sorgfältig bearbeitet werden müssen, ohne übermäßige Kraft anzuwenden.
Eine Anzahl funktionaler Oberflächen, die exakt wiederholt werden sollen
Mit einer 5-Achs-Maschine lassen sich die besten Schnittrichtungen für das Werkzeug beim Annähern an die Oberfläche erzielen.
Dadurch lassen sich die Rüstvorgänge deutlich reduzieren – was die Wahrscheinlichkeit einer Fehlpositionierung von Werkstücken oder Werkzeugen verringert – ohne Qualitätseinbußen. Ziel der Mehrachsenbearbeitung ist in den meisten Fällen nicht die Maximierung der Achsenanzahl, sondern die optimale Methode, um die gewünschte Präzision zu erreichen und unnötige Arbeitsschritte zu vermeiden.
Wir haben die Lösungen für die Probleme, die bei der Spezialmetallbearbeitung auftreten.
Überhitzung während der Bearbeitung
Spezialwerkstoffe sind oft schwieriger zu bearbeiten, da ihre Wärmeleitfähigkeit und -abstrahlung deutlich geringer ist als die von Stählen. Falsche Schnittparameter können daher zu einer Überhitzung von Werkzeug und Werkstück führen. Dies kann Werkzeugverschleiß, Oberflächenqualität, Maßabweichungen des Werkstücks und mitunter sogar Formveränderungen des Bauteils zur Folge haben. Titan ist ein gutes Beispiel für einen Werkstoff, bei dem die Wärmebehandlung der Schnittzone präzise erfolgen muss.
Die Auswirkungen von Werkzeugverschleiß gehen weit über die Preisänderung hinaus. Wenn ein Werkzeug während des Betriebs beschädigt wird und sich der Zustand der Werkzeugmaschinenteile verschlechtert, wird die Kontrolle des Zerspanungsprozesses erschwert und die Endergebnisse sind nicht mehr so gut. Insbesondere der Unterschied zwischen Qualität und Abmessungen eines mit einem neuen Werkzeug gefertigten Produkts und dem eines mit einem verschlissenen Werkzeug ist deutlich erkennbar. Daher ist die sorgfältige Auswahl des Werkzeugs und die Überwachung seiner Standzeit ein wesentlicher Bestandteil des Verfahrens und trägt zur Kontrolle des gesamten Prozesses bei.
Dünne Wände können knifflig sein
Ein Werkstück kann im eingespannten Zustand wie ein Lineal erscheinen. Entfernt man jedoch die Spannkraft, treten elastische Verformungen auf. Beispielsweise können Eigenspannungen im Material eine weitere mögliche Ursache für diese Verformungen sein. Die Reihenfolge der Bearbeitungsschritte bestimmt, wie viel Zeit für Spannungsarmglühen, Vorschlichten und Schlichten aufgewendet werden muss.
Der Verlust von Rohmaterial aufgrund mangelhafter Prozessplanung ist extrem kostspielig, insbesondere bei Spezialmetallen.
Obwohl ein Kilogramm legiertes Metall genauso viel wiegt wie ein Kilogramm normaler Stahl, können die finanziellen Auswirkungen völlig unterschiedlich sein. Das Rohmaterial ist wertvoller. Wird ein Teil aufgrund eines der vielen Fehler, die zwischen Maschineneinrichtung und Fertigstellung auftreten können, verschrottet, ist der Verlust unwiederbringlich. Eine gute Prozessplanung umfasst daher nicht nur die Bearbeitungsvorgänge, sondern auch eine sorgfältige Vorbereitung des Werkstücks für die Bearbeitung.
Technische Überprüfung vor der Fertigung
Folgendes werden wir in der Konstruktionsphase vor der Bearbeitung einer bestimmten Charge überprüfen:
Güte und Zustand des Materials
Nummern- und Zeichnungsrevisionen
Abmessungen und Toleranzen
Anforderungen an die Oberflächenbeschaffenheit
Anforderungen an die Wärmebehandlung
Test- und Überwachungsbedarf
Lieferplan
Für Branchen, die eine vollständige Rückverfolgbarkeit erfordern (Luft- und Raumfahrt, Energiewirtschaft, Medizintechnik, chemische Produktion usw.), bleiben Materialzertifizierungen und Chargen-/Chargeninformationen durchgehend mit den Fertigungsaufzeichnungen verknüpft.
Qualitätskontrolle – unser 5-stufiger Prüfprozess
Bei Spezialmetallbauteilen ist die Qualitätskontrolle keine abschließende Prüfung. Sie ist in jeden Produktionsschritt integriert. Da bei teuren Materialien kein Platz für Fehler ist, befolgen wir einen strukturierten Prüfprozess, der Probleme frühzeitig erkennt – bevor sie zu kostspieligem Ausschuss führen.
| Schritt | Inspektionsphase | Was wir überprüfen | Prüfmethode | Kontrollstandard |
|---|---|---|---|---|
| 1 | Wareneingangsprüfung | Werkstoffgüte, Abmessungen, Oberflächenbeschaffenheit | Spektrometeranalyse, Mikrometer, Messschieber | 100%ige Materialrückverfolgbarkeit; Maße innerhalb der Zeichnungstoleranz |
| 2 | Erststückprüfung (FAI) | Vollständige Maßprüfung am ersten bearbeiteten Teil | Koordinatenmessgerät, Gewindelehren, Oberflächenrauheitsmessgerät | Alle Merkmale innerhalb von ±0,005–0,02 mm; Ra ≤1,6 μm |
| 3 | Prozessbegleitende Inspektion | Kritische Abmessungen, Werkzeugverschleißüberwachung | Stichprobenprüfung, Werkzeugzustandsüberwachung | Wichtige Merkmale werden alle 10–20 Teile geprüft; Werkzeugwechsel werden geplant, bevor Abweichungen auftreten |
| 4 | Abschließende Maßprüfung | Vollständige Maßprüfung der Fertigteile | Koordinatenmessgerät, Profilometer, Härteprüfgerät | 100 % der kritischen Maße geprüft; Toleranz gemäß Zeichnung |
| 5 | Abschließende visuelle und dokumentarische Überprüfung | Oberflächenbeschaffenheit, Gewindequalität, Verpackungszustand | Sichtprüfung (10-fache Vergrößerung), Gewinde-/Dornlehren | Keine sichtbaren Mängel; alle Dokumente vollständig |
Wichtigste Inspektionsausrüstung:
CMM (Koordinatenmessmaschine) – Maßgenauigkeit bis ±0,002 mm
Rauheitsmessgerät – Oberflächengüte Ra 0,4–1,6 μm
Härteprüfgerät – Überprüfung der Materialeigenschaften
Spektrometer – Bestätigung der Materialgüte
Gewindelehren (Gut/Ausschuss) – Überprüfung der Gewindequalität
Optischer Komparator – Kontur- und Profilmessung
Was wir mit jeder Bestellung liefern:
Materialzertifikate (falls erforderlich)
Maßprüfungsberichte
CMM-Messdaten
Ergebnisse der Oberflächenrauheitsmessung
Vollständige Rückverfolgbarkeitsaufzeichnungen
Kundenspezifische Dokumentation nach Bedarf
Arten von Bearbeitungsmerkmalen, die unser System ausführen kann
Komplexe Außenkonturen, geneigte und abgewinkelte Flächen, präzise bearbeitete Montageflächen, tiefe Bohrungen, Gewindebohrungen, konische Bohrungen, Schlitze, geschlossene Durchgänge, sehr dünne Wände, Lagerbuchsen, Dichtflächen, Taschen unterschiedlicher Tiefe und komplexe 3D-Oberflächen – unser System eignet sich sowohl für reine Bearbeitungsaufgaben als auch für kombinierte Bearbeitungsaufgaben (Drehen und Fräsen). Wir optimieren die Bezugspunkte zudem so, dass weniger Aufspannungen erforderlich sind und die Inspektion vereinfacht wird.
Typische Anwendungen
| Industrie | Materialien | Beispielkomponenten |
|---|---|---|
| Luft- und Raumfahrt & Hochtemperatur | Titan, Nickellegierungen | Strukturelle Einbauteile, Gehäuse, Halterungen, Motorteile, Teile für Flüssigkeitssysteme |
| Chemie & Prozess | Tantal, korrosionsbeständige Legierungen | Ventilkomponenten, Armaturen, Reaktorhardware |
| Energie | Speziallegierungen | Turbinenteile, hitzebeständige Komponenten, Ventilgehäuse |
| Halbleiter & Industrie | Wolfram, Molybdän, Tantal | Kleine Präzisionsteile mit anspruchsvollen Maß-/Oberflächenanforderungen |
Die Materialauswahl muss auf Grundlage der tatsächlichen Betriebsbedingungen und nicht nur der Branchenkategorie erfolgen.
Prototypen- und Kleinserienprojekte
Manchmal werden geringe Stückzahlen hochspezialisierter Metallteile benötigt. Dies können Prototypen, Konstruktionsmuster, qualifizierte Teile, Ersatzteile oder auch Nachbestellungen sein. Das Produktdesign wird oft in der Prototypenphase finalisiert; nach der Freigabe ist jedoch die Prozessoptimierung entscheidend, um Wiederholgenauigkeit und Effizienz zu gewährleisten.
Inspektion und Dokumentation
Typischerweise können Sie Dokumente wie Materialzertifikate, Dimensionsmess- und Prüfberichte, CMM-Daten, Ergebnisse von Oberflächenrauheitsprüfungen, Berichte über mechanische Prüfungen, Dokumentationen der Wärmebehandlung, Rückverfolgbarkeitsaufzeichnungen und kundenspezifische Prüfdokumente erwarten.
Bei so wichtigen Bauteilen ist es notwendig, bereits vor Produktionsbeginn vereinbarte Prüfpunkte festzulegen.
Bestellung und Lieferung
Um ein Angebot zu erhalten, senden Sie uns bitte folgende Nachricht:
2D-Zeichnung oder 3D-CAD-Modell
Materialspezifikation und Güteklasse
Benötigte Menge
Anforderungen an Toleranz und Oberflächenbeschaffenheit
Inspektions- oder Zertifizierungsanforderungen
Erwartungen an den Liefertermin
Mindestbestellmenge: 50 Stück für die Standardproduktion. Prototypenmengen und Kleinserienentwicklungsaufträge können besprochen werden – bitte fragen Sie an.
Zahlungsbedingungen: 30 % Anzahlung zur Bestätigung der Bestellung; Restzahlung nach Video-Bestätigung des Endprodukts (T/T).
Versand: FCL- oder LCL-Versand möglich. Die Teile werden entsprechend Größe, Gewicht, Oberflächenbeschaffenheit und Versandanforderungen verpackt und gesichert. Bei Bedarf werden rostfreie Materialien und robuste Kisten verwendet.
Lieferzeit: Standardproduktion: 15–25 Werktage nach Materialverfügbarkeit. Komplexe Geometrien oder Sondermaterialien: 25–40 Werktage. Die genaue Lieferzeit wird bei Auftragserteilung in Abhängigkeit von der Materialverfügbarkeit und der Komplexität des Bauteils bestätigt.
Garantie
Wir übernehmen die Verantwortung für 12 Monate ab Lieferdatum. Sollte ein Teil aufgrund von Herstellungsfehlern wie Gussfehlern, Bearbeitungsfehlern oder Materialfehlern ausfallen, ersetzen wir es oder stellen eine Gutschrift aus. Verschleißteile, defekte Stoßdämpfer oder nach der Lieferung veränderte Teile sind von der Garantie ausgeschlossen.
Wir geben klare Antworten darauf, ob die Garantie gilt oder nicht.
Um eine Reklamation einzureichen, senden Sie uns bitte Bilder des betroffenen Teils, die Teilenummer und die Bestellnummer. Wir werden Ihnen anschließend innerhalb von 48 Stunden antworten.
Wenn eine Produktionscharge fehlerhaft ist, formen wir die Charge neu, wobei alle Standards des ursprünglichen Produkts beibehalten werden, wie Zeichnung, Material und Toleranz.
Haben Sie Fragen? Ob zu Materialien, Spezifikationen, Bearbeitungsanweisungen, Zeichnungen usw. – wir antworten Ihnen direkt. Wir helfen Ihnen weiter.
Über Yaojia Trading
Yaojia Trading verfügt über mehr als 20 Jahre praktische Erfahrung in der Gießerei- und Metallkomponentenfertigung. Das Unternehmen wurde von Herrn Xi Xianmin gegründet, der über mehr als 25 Jahre Erfahrung in der Gießereiproduktion und im Anlagenbau verfügt.
Einrichtung & Team:
18.000 m² Produktionsstätte
~68 Mitarbeiter
16-köpfiges Forschungs- und Entwicklungsteam mit zwei leitenden Ingenieuren
Jährliche Gieß- und Bearbeitungskapazität: 15.000 Tonnen
Kunden und Märkte:
Automobilindustrie (BYD, Chery, Great Wall Motors)
Landwirtschaftliche Maschinen
Industrieanlagen
Marine Systeme
Die Produkte werden nach Südkorea, Japan, in die USA, nach Australien und Deutschland exportiert.
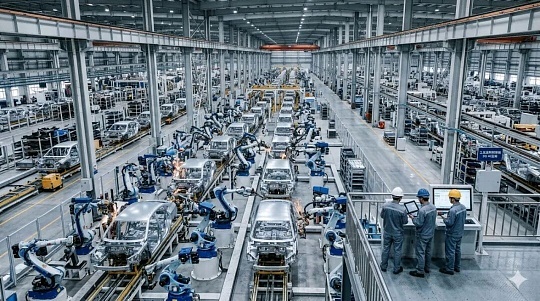
Integrierte Funktionen: Gießen, mehrachsige CNC-Bearbeitung, Wärmebehandlung, Endbearbeitung und Beschichtung, Inspektion und Koordinatenmesstechnik, Koordination der Lieferkette.
Zertifizierungen und Qualität
| Artikel | Status |
|---|---|
| Materialzertifizierung | Verfügbar pro Projekt |
| Inspektionsberichte | CMM-Daten, Maßberichte, Oberflächengütemessung |
| Rückverfolgbarkeit | Chargen- und Produktionsaufzeichnungen werden geführt |
| Qualitätssystem | Etablierte Prozesse für die Erst- und Nachproduktion |
Ausstellung
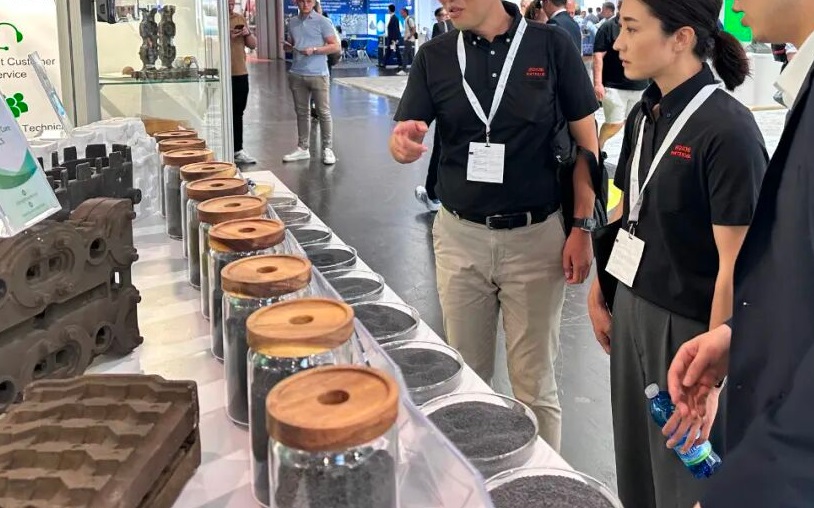
Im Mai 2024 stellte Yaojia Trading auf der China International Foundry Technology and Equipment Exhibition in Shanghai aus und präsentierte dort die Gussgenauigkeit sowie umfassende Serviceleistungen entlang der gesamten Wertschöpfungskette.
Häufig gestellte Fragen
Frage 1: Welche Spezialmetalle können Sie bearbeiten?
Titanlegierungen, Inconel, Hastelloy, Monel, Tantal, Wolframlegierungen, Molybdän, Niob und andere Spezialmetalle – vorbehaltlich spezifischer Güte- und Teileanforderungen.
Frage 2: Bieten Sie Fünf-Achs-Bearbeitung an?
Ja. Für geeignete Bauteile ist die Fünf-Achs-Bearbeitung möglich. Das konkrete Bearbeitungsverfahren wird anhand der Geometrie, der Toleranzen, der Werkzeugzugänglichkeit und der Produktionsanforderungen ausgewählt.
Frage 3: Können Sie Titan Ti-6Al-4V bearbeiten?
Ja. Ti-6Al-4V gehört zu den von uns verarbeiteten Titansorten. Schnittbedingungen und Werkzeuge werden entsprechend der Bauteilgeometrie und der geforderten Oberflächengüte ausgewählt.
Frage 4: Kann man Wolfram bearbeiten?
Wolfram und wolframbasierte Werkstoffe erfordern eine sorgfältige Prozessplanung. Die Bearbeitbarkeit hängt stark von der jeweiligen Sorte und der Bauteilgeometrie ab – bitte senden Sie uns Zeichnungen und Materialinformationen für ein Angebot.
Frage 5: Können Sie nach Kundenzeichnungen fertigen?
Ja. Die meisten Projekte beginnen mit einer 2D-Zeichnung, einem 3D-CAD-Modell, einer technischen Spezifikation oder einem physischen Muster.
Frage 6: Unterstützen Sie Prototypen?
Ja. Prototypen, Konstruktionsmuster, Qualifizierungsprojekte und Kleinserienprojekte können vor der regulären Produktion besprochen werden.
F7: Können Sie Materialzertifikate vorlegen?
Ja. Materialzertifikate und andere Rückverfolgbarkeitsdokumente können bei Bedarf bereitgestellt werden.
Frage 8: Wie kontrollieren Sie die Maßgenauigkeit?
Die laufende Prüfung erfolgt mittels konventioneller Messgeräte, CMM-Prüfung und Endprüfung gemäß Zeichnung und vereinbarten Qualitätsanforderungen.
Frage 9: Was ist Ihre Mindestbestellmenge?
50 Stück für die Standardproduktion. Prototypen und Kleinmengen können besprochen werden.
Frage 10: Welche Branchen bedienen Sie?
Luft- und Raumfahrt, chemische Verarbeitung, Energie, Halbleiter, Medizintechnik, Automobilindustrie und Industrieausrüstung.
Vier Fragen, die Sie jedem Anbieter für die Bearbeitung von Spezialmetallen stellen sollten
Wie gehen Sie beim Wärmemanagement während der Titanbearbeitung vor?
Wie lässt sich Verformung bei dünnwandigen Bauteilen verhindern?
Wie sieht Ihr Verfahren zur Überwachung der Werkzeugstandzeit bei Nickelbasislegierungen aus?
Haben Sie Erfahrung mit der von mir beschriebenen Materialgüte?
Wir haben die Antworten parat. Fragen Sie uns.