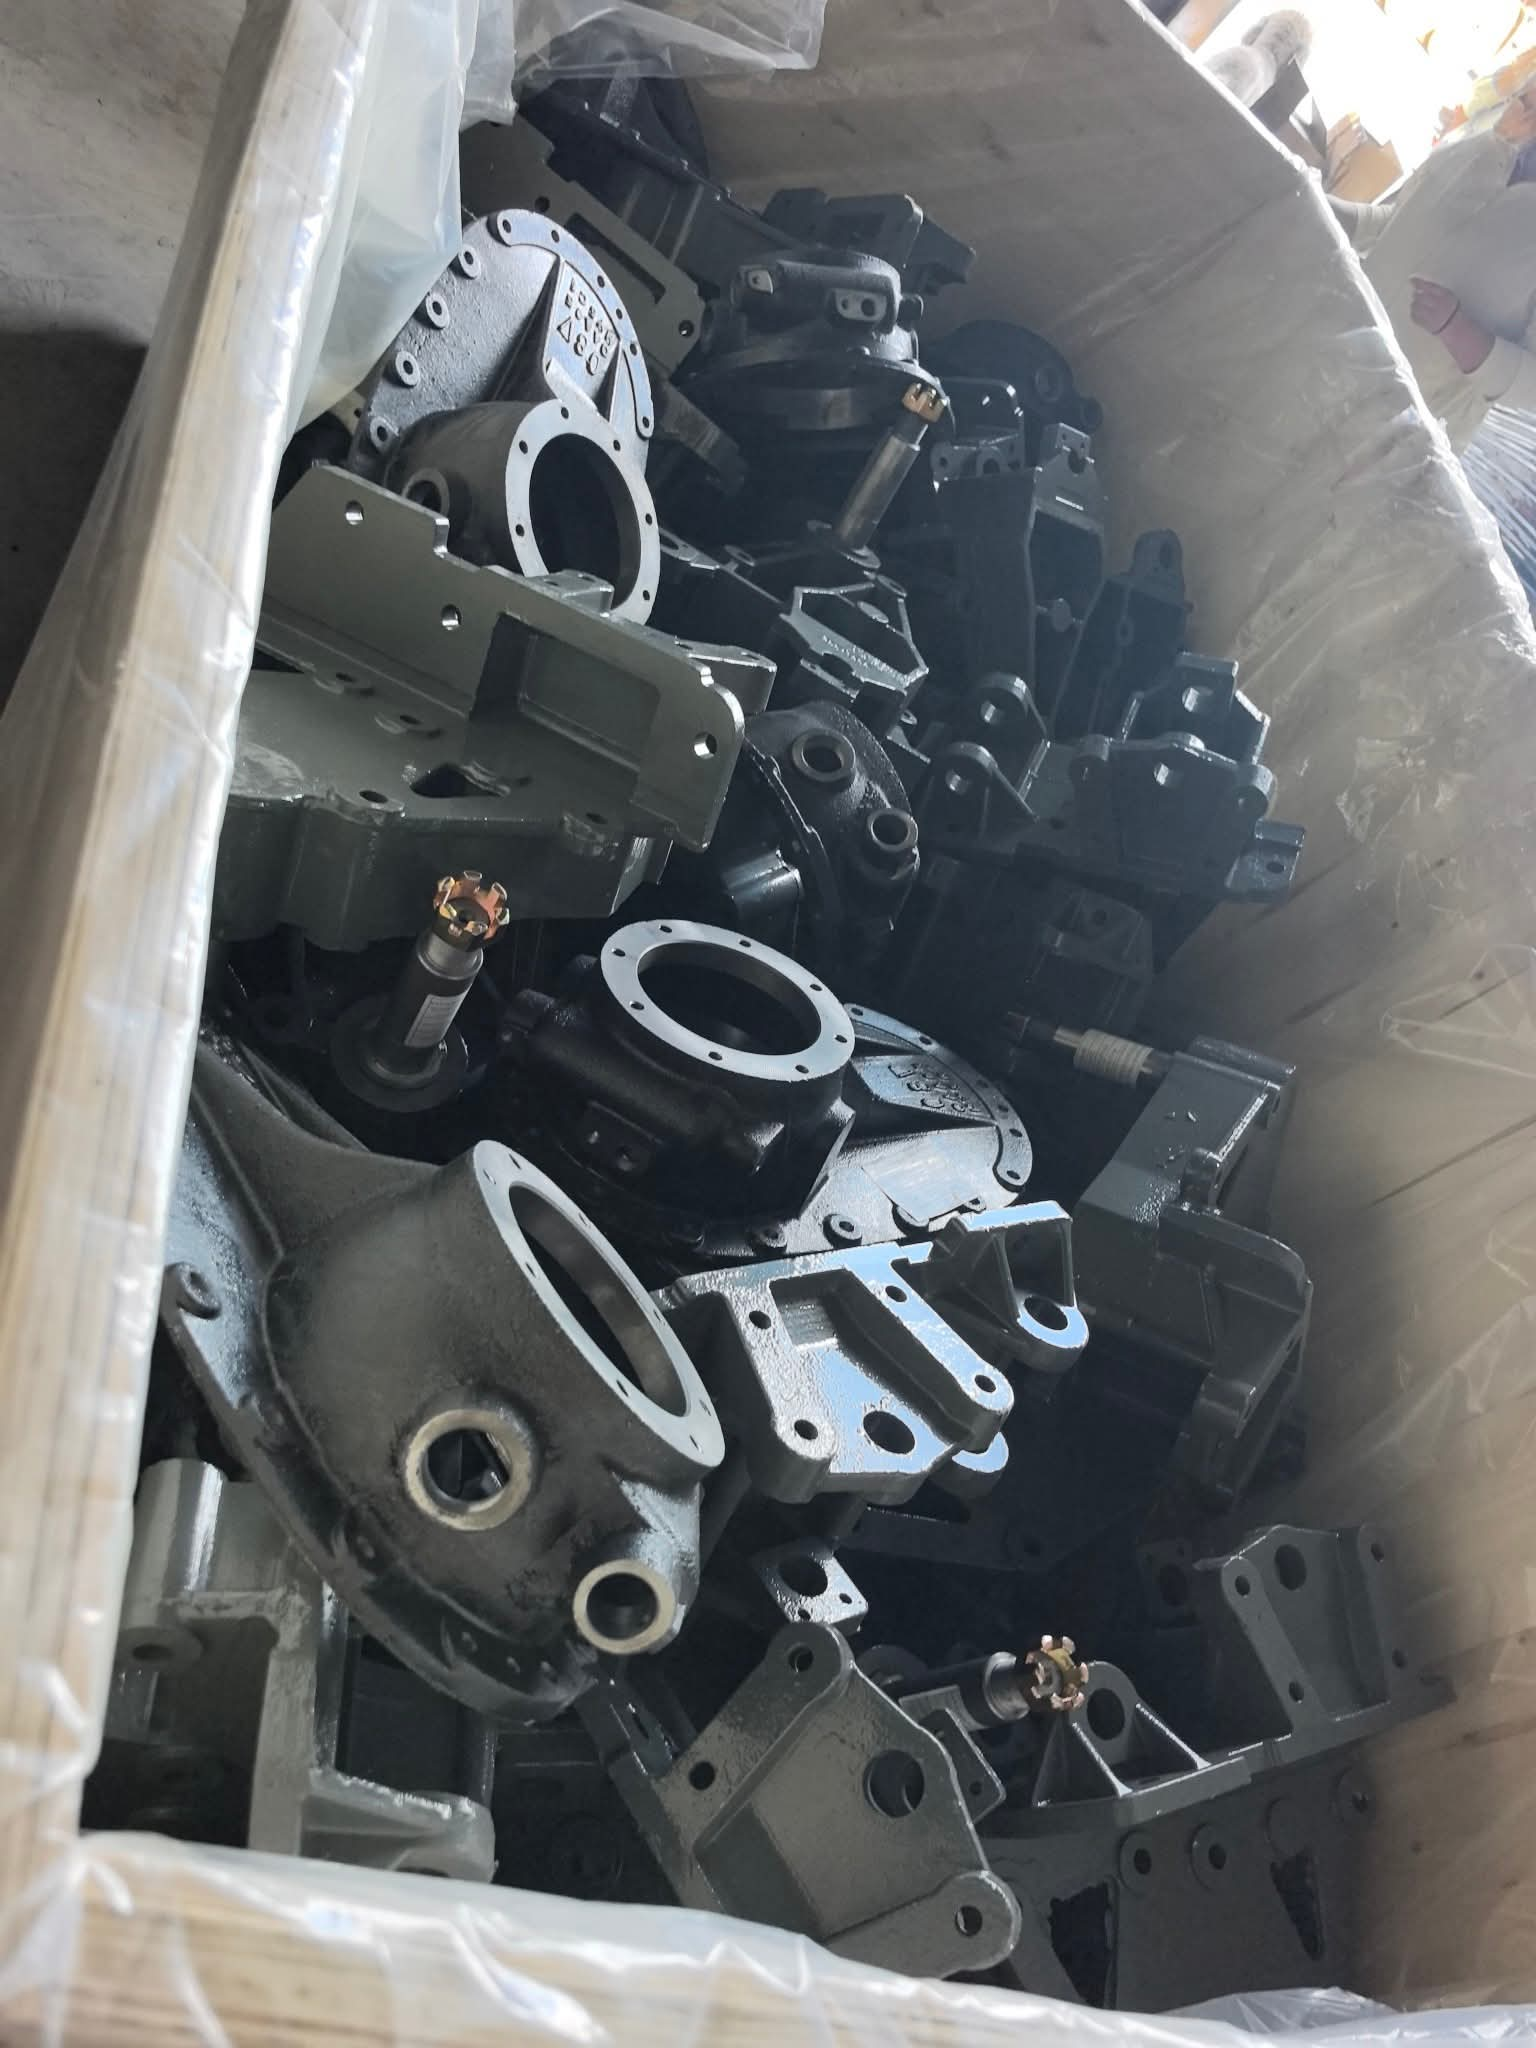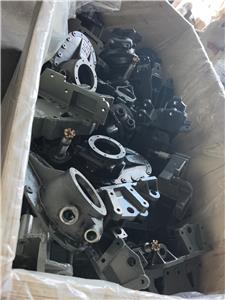
Geschmiedete Bauteile mit CNC-Bearbeitung
- Yaojia
- China
- 25 Tage
- 3 Millionen Tonnen
Yaojia Trading liefert Hochleistungs-Schmiedeteile, die durch präzise CNC-Bearbeitung veredelt werden und dadurch eine überlegene strukturelle Zuverlässigkeit und Maßgenauigkeit bieten.
Geschmiedete und bearbeitete Bauteile – Für die Fertigung konzipiert
Kurz gesagt, welches Problem lösen wir
Schmiedeteile, die alle Materialspezifikationen und mechanischen Prüfungen bestehen, können sich nach der CNC-Bearbeitung dennoch als nicht zerspanbar erweisen.
Dies ist die Hauptursache:
Der zu geringe Materialeinsatz um die Lagerbohrungen herum reicht möglicherweise nicht aus, um das Teil per CNC-Bearbeitung auf das Endmaß zu bringen.
Eine ungleichmäßige Bearbeitungszugabe an der Flanschfläche führt wahrscheinlich zu Werkzeugrattern und einer schlechten Oberflächengüte.
Unterschiedliche geschmiedete Bezugspunkte zwingen die Maschinisten wahrscheinlich dazu, die Referenzpunkte neu festzulegen, wodurch sich Positionsfehler anhäufen.
Eine nicht berücksichtigte Verformung durch Wärmebehandlung kann dazu führen, dass die Bohrungen nach dem Schleifen unrund werden.
Diese Situation entsteht oft, wenn der Schmiedelieferant die Bearbeitungsvorrichtungen nicht gesehen hat und der Bearbeitungslieferant die Schmiedewerkzeugzeichnung nicht gesehen hat.
Yaojias Lösung
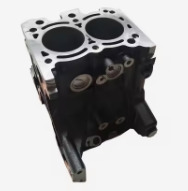
In erster Linie berücksichtigen wir die Bearbeitbarkeit des Schmiedeteils bis hin zur finalen Produktkonstruktion. Alle Arbeitsschritte – Schmieden, Wärmebehandlung und Zerspanung – werden gemeinsam bearbeitet, um ein Schmiedeteil zu erzeugen, das nicht nur die Qualitätsprüfung besteht, sondern auch gut zerspanbar ist.
Nicht nur ein Schmiedeteil, sondern ein Bauteil, das gemäß den Vorgaben des Kunden für die Endbearbeitung entwickelt wurde.
Wie wir es anders lösen
| Übliche Branchenpraxis | Unsere Praxis |
|---|---|
| Der Schmiedelieferant liefert Rohlinge gemäß den Zeichnungsabmessungen, ohne zu wissen, wo die endgültigen bearbeiteten Oberflächen liegen werden. | Wir übertragen die Geometrie des fertigen Bauteils in CAD auf den Schmiederohling, bevor die Produktion beginnt. Das Bearbeitungsmaterial wird exakt an der benötigten Stelle platziert. |
| Der Zulieferer für maschinelle Bearbeitung erhält Rohlinge und stellt fest, dass die Vorrichtungen nicht gleichmäßig positioniert sind. | Wir konstruieren Schmiedebezugspunkte und Bearbeitungsvorrichtungen parallel. Dieselben Bezugspunkte, die für die Schmiedeprüfung verwendet werden, dienen gleichzeitig als Bearbeitungspositionspunkte – dadurch werden Verschiebungsfehler der Bezugspunkte vermieden. |
| Die Wärmebehandlung wird als "abschrecken und anlassen" spezifiziert, ohne Berücksichtigung einer nachfolgenden Bearbeitung. | Wir messen die Verformungsmuster, die durch die Wärmebehandlung an Rohlingen entstehen, und kompensieren diese durch Anpassung des Vorbehandlungsmaterials. Kritische Bohrungen erhalten ein zusätzliches Material in Richtung der erwarteten Verformung. |
| Bei der Endabnahme werden Toleranzprobleme entdeckt – und die Schuldzuweisungen beginnen. | Wir führen vor der Bearbeitung eine Zwischenprüfung des Schmiederohlings mit demselben Koordinatenmessgerät durch. Falls der Rohling kein einwandfreies Fertigteil ergibt, stoppen wir den Vorgang – so entstehen keine unnötigen Bearbeitungskosten. |
| Änderungen an der Konstruktion erfordern die Einholung neuer Angebote von zwei verschiedenen Lieferanten. | Eine einzige Zeichnungsrevision aktualisiert Schmieden, Wärmebehandlung und Bearbeitung gleichzeitig. Keine Missverständnisse. |
Was dies für Ihr Projekt bedeutet
| Ihr Risiko ohne diesen Ansatz | Unsere Garantie |
|---|---|
| Ausschuss von Fertigteilen aufgrund unzureichenden Lagerbestands kritischer Merkmale | Wir bestätigen den minimalen Bearbeitungsaufwand pro Merkmal, bevor die Schmiedewerkzeuge hergestellt werden – keine unerwartet dünnen Wände oder kurzen Bohrungen. |
| Nachbearbeitung und zusätzliche Setups zur Verfolgung inkonsistenter Daten | Die Erstmusterteile wurden mit demselben Bezugssystem bearbeitet, das bereits beim Schmieden geplant war – Nachbearbeitungen wurden reduziert oder vermieden. |
| Uneinigkeit zwischen Schmiede- und Bearbeitungslieferanten über die Verantwortung für Mängel | Eine einzige Verantwortungsstelle – wir kontrollieren die gesamte Wertschöpfungskette vom Rohmaterial bis zum fertigen Teil. Keine Schuldzuweisungen. |
| Lange Verzögerungen, wenn eine Zeichnungsänderung erforderlich ist | Die technische Änderung wurde über alle Prozessschritte hinweg mit einer einzigen technischen Prüfung umgesetzt – nicht mit zwei separaten Angebotsanfragen. |
Technische Spezifikationen
| Parameter | Unsere Fähigkeit |
|---|---|
| Schmiedegewichtsbereich | Bis zu 500 kg pro Stück (größere Mengen werden gemäß Zeichnung bewertet) |
| Maximale Schmiedeabmessungen | Durchmesser bis zu 800 mm / Länge bis zu 3000 mm |
| Schmiedemethoden | Offenes Würfeln, geschlossenes Würfeln, Ringwalzen |
| CNC-Ausrüstung | DMG MORI / MAZAK (3-Achsen bis 5-Achsen) |
| Maximaler Bearbeitungshub | Drehdurchmesser 1000 mm × 3200 mm Länge |
| Allgemeine Toleranz | IT7 (ISO 286) — Standardmerkmalssteuerung |
| Präzisionsmerkmale | IT6 erreichbar – Bewertung pro Funktion |
| Oberflächenbeschaffenheit (Rauheit) | Drehen: Ra ≤ 1,6 μm / Schleifen: Ra ≤ 0,4 μm |
| Wärmebehandlungsöfen | Vakuum- und atmosphärenkontrollierte Öfen |
| Ofentemperaturgenauigkeit | ±5°C (CQI-9-konform) |
| Maximale wärmebehandelbare Größe | Bis zu 1200 mm Länge × 800 mm Durchmesser |
| ZfP-Fähigkeiten | UT (ASME Level 2/3), MPI, DPI, RT (auf Anfrage) |
| Prüfgeräte | Koordinatenmessgerät (ZEISS), optische Komparatoren, Härteprüfgeräte |
| Gängige Materialien | Kohlenstoffstahl, legierter Stahl, Edelstahl, Aluminiumlegierungen, Messing/Bronze |
| Zertifizierungen | IATF 16949, ISO 9001 (Zertifikate auf Anfrage erhältlich) |
Qualitätskontrolle – unser 5-stufiger Prüfprozess
Bei geschmiedeten und bearbeiteten Bauteilen ist die Qualitätskontrolle in jeden Produktionsschritt integriert. Wir befolgen einen strukturierten Prüfprozess, der sicherstellt, dass jedes Teil den Zeichnungsanforderungen entspricht, bevor es versendet wird.
| Schritt | Inspektionsphase | Was wir überprüfen | Verfahren | Kontrollstandard |
|---|---|---|---|---|
| 1 | Wareneingangsprüfung | Werkstoffgüte, Abmessungen | Spektrometer, Mikrometer | 100% Rückverfolgbarkeit zu Werkszeugnissen (EN 10204 3.1/3.2) |
| 2 | Erststückprüfung | Vollständige Maßprüfung des ersten geschmiedeten/bearbeiteten Teils | Koordinatenmessgerät (ZEISS), Gewindelehren, Härteprüfgerät | Alle Merkmale gemäß Zeichnung; IT7/IT6 wie angegeben |
| 3 | Prozessbegleitende Inspektion | Kritische Abmessungen, Schmiedequalität | Probenahme, Sichtprüfung | Die wichtigsten Funktionen wurden gemäß Kontrollplan überprüft. |
| 4 | Abschließende Maßprüfung | Vollständige Maßprüfung am fertigen Teil | Koordinatenmessgerät, Profilometer, Härteprüfgerät | 100 % der kritischen Abmessungen überprüft |
| 5 | Abschließende visuelle und dokumentarische Überprüfung | Oberflächenbeschaffenheit, Beschichtung, Verpackung | Sichtprüfung | Keine Mängel; alle Dokumente vollständig |
Wichtigste Inspektionsausrüstung: Koordinatenmessgerät (ZEISS), optische Komparatoren, Härteprüfgeräte, Ultraschallprüfung (ASME Level 2/3), Magnetpulverprüfung, Farbeindringprüfung, Röntgenprüfung (auf Anfrage)
Inspektionspersonal: ASNT Level 2 & 3 zertifizierte NDT-Prüfer
Qualität und Rückverfolgbarkeit – was wir liefern
| Artikel | Was wir liefern |
|---|---|
| Materialrückverfolgbarkeit | Rückverfolgbarkeit von Wärme zu Wärme auf Werkszeugnisse (EN 10204 3.1/3.2) |
| Wärmebehandlung | Vollständige Aufzeichnungen der Zeit-Temperatur-Abkühlungskurve (CQI-9-Format verfügbar) |
| Dimensionsbericht | CMM-Prüfbericht mit Abweichungsanalyse |
| NDT-Berichte | UT/MPI/DPI-Berichte mit Bedienerunterschriften und Abnahmekriterien |
| Härteprüfung | Pro Komponente oder pro Charge – angegeben mit Werten |
| Produktidentifizierung | Individuelle Kennzeichnung (Laser/Nadelstich) gemäß Kundenwunsch |
Vollständiger Prozess – intern kontrolliert
Konstruktionsprüfung → Materialprüfung → Schmieden → Wärmebehandlung → Prüfung des Schmiederohlings → Vorbearbeitung & CNC-Fertigbearbeitung → Schleifen/Honen (falls erforderlich) → Maßprüfung & zerstörungsfreie Prüfung → Fertigstellung → Verpackung und Versand
Nicht jede Komponente erfordert die Ausführung aller dieser Schritte. Die Reihenfolge wird anhand der Zeichnung individuell angepasst.
Technische Prüfung – vor dem Metallzuschnitt
Jedes neue Projekt durchläuft eine Vorabprüfung, die Folgendes umfasst:
Güte und Spezifikationen der Werkstoffe
Versus Schmiedemethode
Kostenschätzung für die Bearbeitungsvorgänge
Festlegung der kritischen Bezugspunkte (um sicherzustellen, dass die Bearbeitung stabil und wiederholbar ist)
Anforderungen an Rundlauf, Konzentrizität und Ausrichtung
Verformungsrisiken nach dem Härten und Anlassen
Geplante Prüfpunkte und die Möglichkeit, dass die Messgeräte im Weg sind.
Wenn ein Merkmal schwer zu formen oder gleichmäßig zu bearbeiten ist, werden wir dies identifizieren, bevor mit der Werkzeugherstellung begonnen wird – wir präsentieren Lösungen, die nicht nur das Problem identifizieren.
Werkzeug- und Projektentwicklung
| Artikel | Politik |
|---|---|
| Neue Werkzeuge für geschlossene Formen | Wird separat angeboten. Das Eigentum geht nach vollständiger Bezahlung auf den Käufer über. |
| Werkzeugentwicklungszeit | Typischerweise 20–30 Tage (komplexe Geometrien werden pro Zeichnung ausgewertet) |
| Vorhandene Werkzeuge | Kann überprüft und erneut qualifiziert werden – Zeichnungen/Fotos beifügen |
| Musterfreigabe | PPAP (Stufe 3) ist auf Anfrage für Automobilprogramme erhältlich. |
Branchen, die wir bedienen – mit Referenzen
| Sektor | Typische Komponenten | Wichtige Kunden |
|---|---|---|
| Automobil | Achswellen, Radnaben, Achsschenkel, Getriebewellen | BYD, Chery, Great Wall Motors |
| Industriemaschinen | Schwere Wellen, Lagergehäuse, Getriebekomponenten, Kupplungen | Verfügbar nach Vereinbarung mit der Vertraulichkeitsvereinbarung. |
| Energie & Prozesse | Ventilgehäuse, Pumpenwellen, Turbinenkomponenten, Flansche | Verfügbar nach Vereinbarung mit der Vertraulichkeitsvereinbarung. |
| Marine & Offshore | Propellerwellen, Steuergetriebe, Deckmaschinenkomponenten | Verfügbar nach Vereinbarung mit der Vertraulichkeitsvereinbarung. |
Weitere Referenzen und Kundenlisten können im Rahmen direkter Gespräche unter Wahrung der Vertraulichkeit ausgetauscht werden.
Bestellung und Lieferung
Schicken Sie uns einfach eine kurze Nachricht mit diesen Angaben, und wir kümmern uns um den Rest:
1) Die beste Darstellung Ihres Beitrags:
2D-Zeichnung, 3D-CAD-Modell
Physische Probe (senden Sie diese per Express an unser Labor!)
2) Welches Material, welche Güteklasse und welche Menge benötigen Sie?
3) Sind weitere Bearbeitungsschritte erforderlich (Wärmebehandlung, Galvanisierung usw.)?
4) Gibt es Anforderungen an die Inspektion oder Zertifizierung? (z. B. Maßtoleranzen, chemische Zusammensetzung, Metallurgie usw.)
5) Wann benötigen Sie die Ware?
Mindestbestellmenge: 50 Stück für die reguläre Produktion. Prototypenfertigung und Kleinserien sind ebenfalls möglich.
Zahlungsbedingungen: Anzahlung von 30%; Zahlung des Restbetrags nach Versand und Bestätigung des Inspektionsvideos (T/T).
Versand: Sie können zwischen Komplettladung (FCL) und Teilladung (LCL) wählen. Die Produkte sind rostgeschützt beschichtet und werden in robusten Exportkisten verpackt.
Lieferzeit: Für ein Muster: 15–20 Werktage (nach Zeichnungsfreigabe und Materialbeschaffung). Produktionsvorlaufzeit:
Standard: 15–25 Werktage.
Bei komplexen Geometrien oder speziellen Materialien: 25–40 Werktage.
Die genaue Lieferzeit teilen wir Ihnen bei Ihrer Bestellung mit.
Garantie
Wir übernehmen die Verantwortung für 12 Monate ab Lieferdatum. Sollte ein Teil aufgrund von Herstellungsfehlern wie Gussfehlern, Bearbeitungsfehlern oder Materialfehlern ausfallen, ersetzen wir es oder stellen eine Gutschrift aus. Verschleißteile, defekte Stoßdämpfer oder nach der Lieferung veränderte Teile sind von der Garantie ausgeschlossen.
Wir geben klare Antworten darauf, ob die Garantie gilt oder nicht.
Um eine Reklamation einzureichen, senden Sie uns bitte Bilder des betroffenen Teils, die Teilenummer und die Bestellnummer. Wir werden Ihnen anschließend innerhalb von 48 Stunden antworten.
Wenn eine Produktionscharge fehlerhaft ist, formen wir die Charge neu, wobei alle Standards des ursprünglichen Produkts beibehalten werden, wie Zeichnung, Material und Toleranz.
Haben Sie Fragen? Ob zu Materialien, Spezifikationen, Bearbeitungsanweisungen, Zeichnungen usw. – wir antworten Ihnen direkt. Wir helfen Ihnen weiter.
Über Yaojia Trading
Die Luoyang Yaojia Trading Co., Ltd. verfügt über mehr als 20 Jahre praktische Erfahrung im Schmieden, Gießen und der Herstellung von Metallkomponenten. Das Unternehmen wurde von Herrn Xi Xianmin gegründet, der über mehr als 25 Jahre Erfahrung in der Gießereiproduktion und im Anlagenbau verfügt.
Unsere Kompetenzen:
18.000 m² moderne Produktionsstätte
~68 Mitarbeiter
16-köpfiges Forschungs- und Entwicklungsteam mit zwei leitenden Ingenieuren
Schmiedekapazität: 800–1.200 Tonnen/Monat (~10.000–14.400 Tonnen/Jahr)
Bearbeitungskapazität: 50.000–80.000 Stück/Monat
CNC-Ausrüstung: über 30 Einheiten
Wärmebehandlung: 8 Öfen
Prüfgeräte: mehr als 15 Einheiten (Koordinatenmessgeräte, zerstörungsfreie Prüfgeräte, Härteprüfgeräte usw.).
Integrierte Dienstleistungen:
Schmieden (Freiformschmieden, Gesenkschmieden, Ringwalzen)
Mehrachsige CNC-Bearbeitung (DMG MORI / MAZAK)
Wärmebehandlung (vakuum- und atmosphärenkontrolliert, CQI-9-konform)
Oberflächenbehandlung und Beschichtung
Inspektion und Koordinatenmessmaschine (ZEISS)
Zerstörungsfreie Prüfung (UT/MPI/DPI/RT)
Koordination der Lieferkette
Kunden und Märkte:
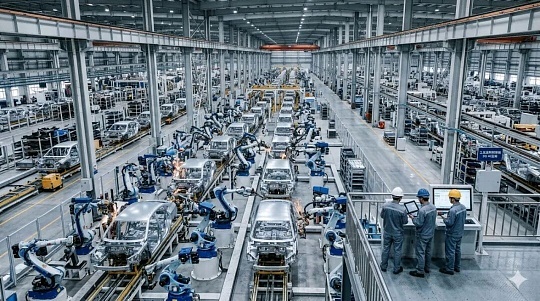
Tier-1-Zulieferer für BYD, Chery und Great Wall Motors
Automobil-OEM-Lieferanten
Schwermaschinen, Energie, Schifffahrtssektor
Die Produkte werden nach Südkorea, Japan, in die USA, nach Australien und Deutschland exportiert.
Ausstellung
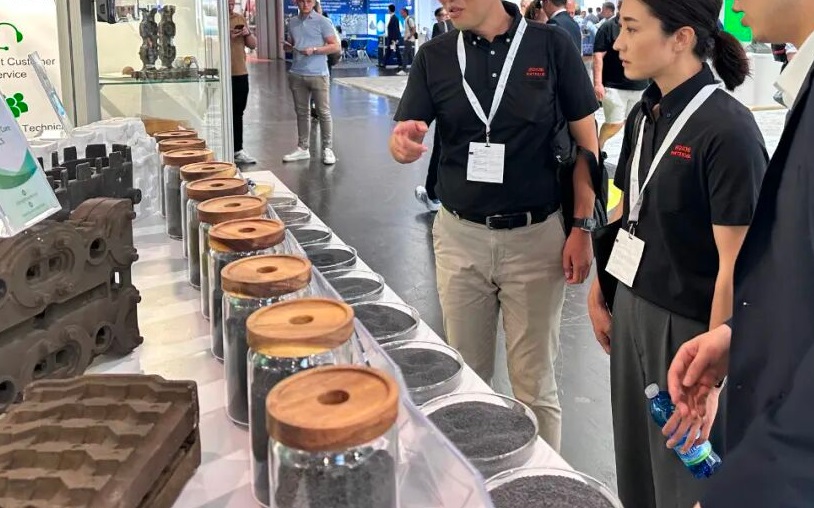
Im Mai 2024 stellte Yaojia Trading auf der China International Foundry Technology and Equipment Exhibition in Shanghai aus und präsentierte dort Schmiede- und Gussgenauigkeit sowie umfassende Serviceleistungen entlang der gesamten Wertschöpfungskette.
Häufig gestellte Fragen
Frage 1: Welche Schmiedeteile liefern Sie?
Wellen, Naben, Ringe, Flansche, Halterungen, Getriebeteile, Ventilteile, Strukturbauteile und kundenspezifisch gefertigte Schmiedeteile nach Kundenspezifikation.
Frage 2: Mit welchen Materialien können Sie arbeiten?
Je nach Verwendungszweck werden Kohlenstoffstahl, legierter Stahl, Edelstahl, Aluminiumlegierungen, Messing, Bronze und andere technische Werkstoffe verwendet.
Frage 3: Ist es möglich, Bearbeitungsdienstleistungen einzubeziehen?
Wir können Ihnen nicht nur reguläre Schmiederohlinge liefern, sondern auf Anfrage auch teil- oder vollständig bearbeitete Produkte.
Frage 4: Können Sie nach Kundenzeichnungen fertigen?
Selbstverständlich! Wir arbeiten nach 2D-Konstruktionszeichnungen, 3D-CAD-Modellen und sogar anhand physischer Muster. Benötigen Kunden für die Produktion oder aus anderen Gründen technische Unterstützung bei ihren Zeichnungen, steht Ihnen unser Team gerne zur Verfügung.
Frage 5: Welche Angaben muss ich für ein Angebot machen?
Die Anfrage muss eine Zeichnung, eine Beschreibung des Materials, den Jahresbedarf (Erwartung), die Anzahl der pro Bestellung benötigten Teile, die Art der Wärmebehandlung, die Bearbeitungsvorgänge (einschließlich etwaiger Sonderbearbeitungen) sowie die Anforderungen an Inspektion und Lieferung enthalten.
Frage 6: Was ist die maximale Größe Ihres Schmiedeteils?
Schmiededurchmesser bis zu 800 mm, Länge bis zu 3.000 mm, Einzelstückgewicht bis zu 500 kg.
Frage 7: Wie lange ist Ihre übliche Lieferzeit?
Beispiel: 15–20 Werktage.
Standardmäßige Produktionsvorlaufzeit: 15–25 Werktage für Standardvorlaufzeiten.
Komplexe Bestellungen: 25–40 Werktage. Die genaue Lieferzeit wird Ihnen nach Auftragserteilung mitgeteilt.
Frage 8: Was ist Ihre Mindestbestellmenge?
50 Stück pro Produktionslauf. Prototypen und Kleinmengenbestellungen sind nach Absprache möglich.
Frage 9: Welche Zertifizierungen besitzen Sie?
IATF 16949 – Das Qualitätsmanagementsystem für die Automobilindustrie. ISO 9001 – Internationaler Standard für Qualitätsmanagementsysteme.
Frage 10: Welche zerstörungsfreien Prüfverfahren (ZfP) bieten Sie an?
Ultraschallprüfung (ASME Level 2/3), Magnetpulverprüfung, Farbeindringprüfung und Röntgenprüfung (auf Anfrage).
Frage 11: Welche Branchen bedienen Sie?
Automobilindustrie, Industriemaschinen, Energie- und Prozessindustrie, Schifffahrt und Offshore.
Frage 12: Wie hoch ist Ihre jährliche Produktionskapazität?
Schmieden: 800–1.200 Tonnen/Monat. Zerspanung: 50.000–80.000 Stück/Monat.
Vier Fragen, die Sie jedem Schmiede- und Bearbeitungslieferanten stellen sollten
Wird beim Schmiedeprozess der abschließende Bearbeitungsprozess berücksichtigt?
Wie wird die Übereinstimmung der Bezugspunkte zwischen Schmiedeprüfung und Bearbeitungsvorrichtung sichergestellt?
Welche zerstörungsfreien Prüfverfahren (ZfP) bieten Sie an und über welche Zertifizierungen verfügen Ihre Prüfer?
Besitzen Sie die gesamte Prozesskette – oder lagern Sie die Bearbeitung aus?
Wir haben die Antworten parat. Fragen Sie uns.